
热收缩封口机在运行中可能出现封口不牢、封口有焦痕、切不断、收缩不均、皱褶、破膜、走膜跑偏等问题。这些异常有时来自温度、速度、薄膜或产品摆放,有时与设备部件磨损、传感器误判和气源不稳定有关。若每次故障都依赖外部维修,容易影响生产;若随意调整参数或强行运行,又可能造成设备损坏。掌握基本的排查顺序和维护方法,有助于更快定位问题,也能减少重复故障。下面围绕热收缩封口机常见异常展开说明,供操作和维修人员参考。
热收缩封口机的工作包括封切和收缩两个阶段。封口不牢、切边不齐主要发生在封切环节;收缩不均、皱褶、破膜主要发生在收缩炉环节。排查时应先观察问题出现在哪个阶段。若封口后就已经不牢,进入收缩炉后可能更明显;若封口正常但收缩后出现破膜,可能是炉温或停留时间问题。明确阶段后,再检查对应参数和部件,比盲目调整更有效。操作人员可以记录报警代码、产品规格、薄膜批次、温度设置和速度,便于后续分析。
封口不牢可能由温度偏低、封切时间过短、压力不足、薄膜与设备不匹配、封口处有异物或薄膜受潮等原因造成。若温度低,薄膜没有充分熔合;若压力不足,封口处接触不实;若薄膜表面有粉尘、油污或水汽,也会影响粘合。不同薄膜需要的封口温度不同,POF、PVC、PE膜不能套用同一参数。排查时可以先确认薄膜种类和厚度,再检查温度、时间和压力。清洁封切刀和硅胶条,确认没有残膜。若封口仍不牢,可适当调整参数并试封,但不宜一次调整过大。
封口处出现焦痕、冒烟或异味,通常与温度过高、封切时间过长、薄膜停留过久或切刀粘膜有关。温度过高会使薄膜局部碳化,影响外观和封口强度。若设备短暂停机,切刀仍处于高温状态,也可能烫伤薄膜。排查时可以适当降低温度或缩短封切时间,检查温控是否准确。切刀表面若粘有残膜,会影响热传导,应停机清理。清理时不要用手直接触摸高温部件。若温控显示异常,应检查热电偶和温控模块。
切不断可能与切刀钝化、切刀位置偏移、气缸推力不足、气源压力偏低、电磁阀动作异常或控制信号未到位有关。切边不齐可能与刀口磨损、薄膜张力不足、切刀与刀座间隙不合适有关。处理前应停机断电,不要徒手触摸刀口。检查切刀是否有崩口或残胶,清理后按说明书调整位置。若气缸动作缓慢,检查气管是否漏气、接头是否松动。切刀属于易损件,达到使用周期后应更换,不建议长期用钝刀运行。对于较厚薄膜,可能需要确认设备是否具备足够切断能力。
收缩不均可能由炉温不均、风量不足、输送速度不匹配、产品摆放不当或薄膜收缩率不合适造成。若产品某面受热不足,薄膜可能松弛;若局部温度过高,可能破膜。皱褶常出现在产品边角或薄膜重叠处,可能与封切位置、薄膜张力和收缩条件有关。排查时可以先检查收缩炉各温区是否正常,风机是否运转,出风口是否堵塞。调整输送速度,观察薄膜变化。对于异形产品,可以尝试调整摆放方向或使用托板。若薄膜本身质量不稳定,也可能导致收缩效果差异。
收缩炉的温度和风量需要配合薄膜特性。温度偏低,薄膜收缩不充分;温度偏高,可能破膜或使产品受热。风量过小,热量循环不足;风量过大,可能吹动轻产品或将薄膜吹破。调整时可以先设定较低温度,逐步增加,观察收缩效果。不同产品、不同薄膜需要不同参数。若设备有多个温区,可以分别调整。对于热敏产品,应确认产品能承受炉内温度。炉内应保持清洁,避免残膜和灰尘影响热风循环。定期检查加热管和风机,有助于保持温度稳定。
输送速度影响产品在收缩炉中的停留时间。速度过快,受热不足;速度过慢,可能过度收缩。产品摆放方向和间距也会影响收缩效果。若产品靠得太近,薄膜可能粘连;若产品歪斜,封切位置可能偏移。对于多件集合包装,应保持排列整齐。若产品在输送中容易移动,可以增加导向或夹具。操作人员应按照作业指导书摆放产品,不要随意改变方向。换型后先试包几只,确认效果后再批量运行。
薄膜走膜不畅可能导致封切位置偏移、褶皱或卡膜。常见原因包括膜卷安装不正、导膜辊不平行、张力过大或过小、薄膜受潮、膜卷边缘不齐等。检查时先确认膜卷方向,调整导膜辊和张力。若薄膜有静电,可能吸附灰尘或贴合异常。环境湿度和温度也会影响走膜。薄膜应存放在干燥通风处,避免阳光直射。换膜时注意不要拉伤薄膜。若走膜机构有残胶,应清洁后再运行。
热收缩封口机通常配有光电传感器、接近开关和限位开关,用于检测产品位置、薄膜位置和机构复位。若传感器表面有灰尘、水汽或残膜,可能误判并报警。检查时可以用干净软布擦拭,确认指示灯变化是否正常。若传感器位置偏移,需要按说明书调整。电控柜内若有粉尘堆积,也可能影响元件散热。检查电源、气源和信号线是否松动。对于重复出现的报警,应记录代码和发生时机,不要只做复位处理。
日常维护包括清洁封切刀、硅胶条、导膜辊、输送带和传感器;检查气源压力;检查薄膜余量;观察温控是否稳定。周检可以增加气缸、电磁阀、气管接头和电控柜的检查。月检可以按说明书润滑传动部件,检查电机和减速机运行情况。收缩炉应定期清理内部残膜和灰尘,检查加热管和风机。年度检查可结合生产安排,对易损件进行更换评估。维护后填写记录,注明日期、项目和异常。维护前必须切断电源和气源,确保安全。
热收缩封口机的易损件通常包括封切刀、硅胶条、高温布、导膜辊、输送带、传感器、加热管、风机和电磁阀等。企业可根据使用频率和供应方建议,准备适量常用备件。备件不应随意替代,尤其是切刀、硅胶条和加热管,规格不合适可能影响封口和收缩效果。建立备件台账,记录更换日期和原因,有助于掌握消耗规律。对于采购周期较长的部件,可提前与供应方沟通库存和订货周期。
处理热收缩封口机故障时,安全应放在前面。封切刀和收缩炉温度较高,不要徒手触摸;卡膜时不要用手直接拉拽;维修前切断电源和气源,并确认温度下降。排查可以按以下顺序:确认产品和薄膜是否在适用范围内;检查电源、气源和急停按钮;观察问题在封切还是收缩环节;清理可见残膜和灰尘;检查传感器和限位开关;检查温度、时间、速度和风量参数;检查切刀、硅胶条和加热管;若无法判断,联系设备供应方并提供视频和报警信息。不要随意拆卸电控元件或更改程序。
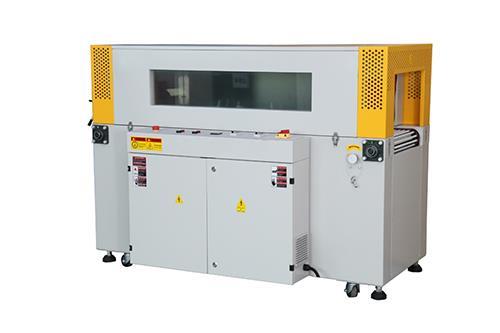
热收缩封口机出现封口不牢、收缩不均等问题时,原因往往涉及设备、薄膜、产品和操作多个方面。排查时应从简单到复杂,先检查薄膜和可见部件,再检查参数和传感器,最后考虑机械和电控问题。日常维护和规范操作可以减少故障发生。通过记录故障现象和处理方法,企业可以逐步形成适合自己的热收缩封口机维护方案,保持包装环节相对稳定。
 |
青岛市即墨区潮海街道前铺工业园2号门 |
 |
13969623955 |
 |
13969623955 |
 |
tyco_med@126.com |
 |
 |
| 扫码咨询 | 官方二维码 |

