
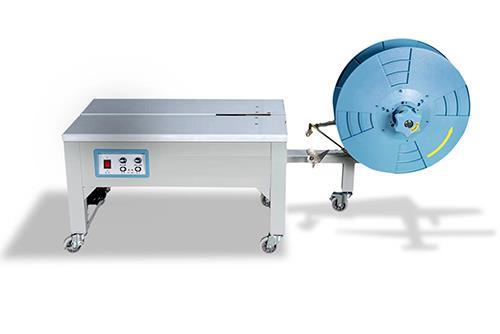
在仓库出货流程中,纸箱打包机通常不是孤立使用的设备。它前面可能连接封箱机、称重机或贴标机,后面可能连接分拣线、缓存区、栈板打包区或装车区。若纸箱打包机与前后工序衔接不顺,即使单机运行正常,整体出货效率也可能受影响。如何把纸箱打包机接入仓库出货线,需要从流程、布局、设备接口、纸箱规格和人员操作等方面综合考虑。下面围绕纸箱打包机在仓库出货线中的衔接方法展开说明。
在引入或调整纸箱打包机之前,建议先画出当前出货流程:订单拣货、复核、装箱、封箱、打包、贴标、称重、分拣、集包、装车。明确纸箱打包机放在哪个环节,前后分别是什么设备或工位。若打包后再贴标,标签可能被带子遮挡,需要调整顺序或贴标位置。若打包后再称重,带子重量是否计入需统一。若打包后进入分拣线,纸箱底部的平整度和条码可读性要关注。流程梳理清楚,设备衔接才有依据。
纸箱打包机通常放在封箱之后。纸箱封好上下口后,再通过打包带加固,适合较重或需要长途运输的纸箱。对于轻小纸箱,有时封箱后直接贴标出货,不一定需要打包。若仓库使用自动封箱机和自动打包机,可以组成封箱打包联动线。若使用半自动纸箱打包机,可以在打包工位旁设置输送辊道,由人工送箱。若后端有栈板打包需求,纸箱打包机通常负责单箱或小组捆扎,栈板打包机负责整托固定,两者作用不同。
半自动纸箱打包机需要人工把纸箱放到打包位置,打包完成后再取走。它适合订单规格较多、自动化程度不高的仓库,布局相对灵活。全自动纸箱打包机可以与输送线连接,自动进箱、定位、打包和出箱,适合纸箱规格较稳定、出货量较大的场景。全自动线需要考虑输送线高度、速度匹配、光电检测、阻挡机构和通讯信号。若前端来箱间隔不均匀,可能需要缓存段。若后端分拣线速度较快,打包机出箱能力要匹配。选择哪种方式,应根据实际订单结构和场地条件。
纸箱打包机接入输送线时,输送面高度应与前后设备一致,避免纸箱跌落或卡住。输送方向应顺应当前仓库动线,减少转弯和交叉。若需要转弯,可以使用转弯输送机或移载机构。输送线两侧应留出操作空间,方便处理卡箱和换带。对于全自动纸箱打包机,进箱方向、打包位置和出箱方向需要与设备说明书一致。若现场空间有限,可以考虑 L 型或 U 型布局,但转弯半径和缓存长度要计算。输送线速度不宜频繁变化,以免纸箱倾倒。
封箱机通常完成纸箱上下口或工字封箱,纸箱打包机在封箱后加固。两者衔接时,要关注纸箱高度、宽度和封箱方式。若封箱后胶带未压实,打包带可能压住胶带边缘,影响粘合。若纸箱较高,打包带位置应避开封箱胶带接缝。封箱机与纸箱打包机的节拍应匹配,若封箱机速度较快,中间可设置缓存段。若封箱机速度较慢,打包机不应频繁空转。对于多规格纸箱,换型时两台设备都需要调整,建议制作统一的换型指引。
纸箱打包后若需要贴标,应确认标签位置不被打包带覆盖。若贴标在打包前,带子可能经过标签表面,需测试标签是否会被磨花。称重环节要注意打包带和护角等耗材重量是否影响精度。分拣线要求纸箱条码可读,打包带不应遮挡条码。若分拣线有扫码器,安装位置和角度要能识别纸箱多个面。对于自动分拣,纸箱底部应平整,打包带接头不应突出过多。各环节的信号联动应提前调试,避免纸箱在某个工位堆积。
仓库出货纸箱规格多时,纸箱打包机的换型效率很重要。可以把常用规格的参数记录在触摸屏中,换型时直接调用。若需要手动调整导带、挡板和张力,应制作换型作业指导书,标明调整位置和参考值。换型后先试打几只纸箱,确认带子位置、张力和粘合效果。对于相似规格,可以集中处理,减少频繁切换。纸箱来料应保持整齐,不同规格不要混放。换型时间越短,纸箱打包机对多品种出货的适应能力越强。
纸箱打包机通常针对单个纸箱或几个纸箱进行捆扎,栈板打包机则针对整托货物进行固定。两者目的不同,不能简单替代。若纸箱先单箱打包,再码垛到栈板上,可以使用栈板打包机做整托捆扎。若纸箱本身较重,单箱打包可能不是必须,直接码垛后栈板打包也可以。企业应根据运输方式、纸箱强度和客户要求决定。纸箱打包机与栈板打包区之间应留出缓存和搬运空间,避免码垛区等待或拥堵。
直线布局适合场地较长、流程简单的出货线,纸箱从封箱、打包、贴标到分拣依次前进。L型布局适合空间有限、需要转弯的仓库,可以减少长度但可能增加转弯机构。U型布局适合操作人员集中在同一区域,便于补带和处理异常。无论哪种布局,都应保证纸箱流向顺畅,避免逆行和交叉搬运。纸箱打包机周围应留出换带、清洁和维修空间。输送线下方若有支撑腿,注意不要妨碍通道。
评估纸箱打包机接入出货线后的效率,可以从几个指标入手:每小时打包纸箱数、设备可用率、卡带次数、换带时间、换型时间、前后工序等待时间。若打包机速度高于分拣线,可能在分拣前堆积;若低于封箱机,封箱后可能等待。通过记录各环节节拍,可以找到瓶颈。若瓶颈在打包环节,可以考虑调整设备参数、增加缓存或优化换带流程。若瓶颈在贴标或分拣,则应从相应环节改进,而不是单纯提高打包机速度。
纸箱打包机接入出货线后,操作人员需要了解进箱方向、打包位置、带材更换和报警处理。补带时应按正确方向安装,避免带子扭曲。运行中不要把手伸入打包区域。处理卡带应先停机断电。多班次生产时,交接班应说明设备状态和待处理问题。对于全自动线,还需要培训员工使用触摸屏、处理简单报警和判断是否需要维修。培训到位有助于减少误操作和停机时间。
纸箱打包机的日常管理包括清洁轨道、导带轮、切刀和传感器;检查气源压力;检查带盘余量;检查输送线是否跑偏;检查急停按钮和防护罩。带材应存放在干燥通风处,避免受潮。设备参数不要随意更改,换型后要试机。异常报警应记录并分析,不能长期带病运行。对于出货量较大的仓库,可以制定日检、周检和月检表,并保留维护记录。通过持续管理,纸箱打包机才能更好地融入仓库出货线。
纸箱打包机接入仓库出货线,不只是把设备放到某个工位,而是对流程、布局、输送、信号、纸箱规格和人员操作的统筹安排。半自动和全自动纸箱打包机的衔接方式不同,与封箱、贴标、称重、分拣和栈板打包的配合也各有侧重。企业应先梳理出货流程,再根据场地和订单结构选择布局,并通过试运行发现瓶颈。合理使用纸箱打包机,有助于提升纸箱捆扎的一致性和出货环节的衔接效率。最终方案应结合现场数据、样品试机和供应商建议,避免只看单机参数。
 |
青岛市即墨区潮海街道前铺工业园2号门 |
 |
13969623955 |
 |
13969623955 |
 |
tyco_med@126.com |
 |
 |
| 扫码咨询 | 官方二维码 |

