
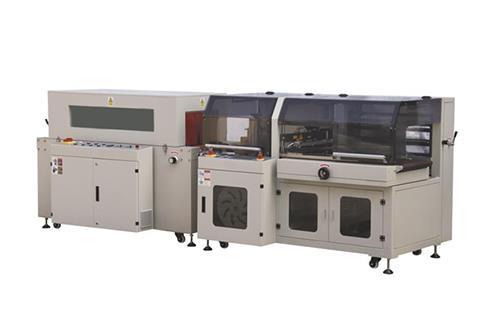
热收缩封口机在食品、日化、文具、五金、电子配件、医药外围包装等行业中使用较为常见。它通常与收缩炉配合,完成薄膜封切和热收缩两道工序,使产品被薄膜包裹后形成较紧凑的包装形态。企业在选用热收缩封口机时,如果只关注设备价格或单一速度参数,后期可能出现封口不牢、收缩不均、换膜麻烦、产线衔接不顺等情况。选型应围绕产品、薄膜、温度、速度、输送、布局和维护等多个方面综合判断。下面以问题为导向,梳理热收缩封口机选型时可以考察的内容,供有采购或改造需求的企业参考。
热收缩封口机通常先由薄膜对产品进行裹包或套膜,再通过封切机构完成封口和切断,随后产品进入收缩炉,在一定温度下使薄膜收缩并贴合产品表面。不同机型在进料方式、封切形式、薄膜类型和收缩方式上存在差异。选型前应明确自己是做单件包装、多件集合包装、托盘包装还是异形产品包装。若产品需要全封闭、防尘、防潮或展示效果,薄膜和封切方式的选择也会不同。先理清包装目标,再看设备参数,更有利于找到适配方案。
热收缩封口机常用的薄膜包括POF、PVC、PE等。不同薄膜的收缩温度、收缩率、韧性和封口性能不同。POF膜透明度较好,常用于日化、文具、食品等外观要求较高的产品;PVC膜成本相对较低,但环保和气味问题需要关注;PE膜强度较高,常用于较重或较大产品。薄膜厚度也会影响封切效果,过薄容易破膜,过厚则可能需要更高的封切温度和更长的封切时间。选型时应提供计划使用的薄膜样品,确认设备是否适配,并了解换膜时是否需要调整参数。
产品尺寸和形状直接关系到热收缩封口机的封切范围、输送宽度和收缩炉腔体尺寸。规则长方体产品相对容易包装,圆形、异形、细长或带凸起的产品,可能需要特殊进料方式或辅助定位。若产品高度变化较大,封切刀和输送机构需要具备一定调整能力。对于多件集合包装,还要考虑产品排列方式、间距和稳定性。若产品在输送中容易滚动或倾倒,可能需要增加导向、护栏或夹具。选型时不能只提供一种产品尺寸,应整理常用规格和未来可能增加的规格。
封口温度和封切时间是热收缩封口机的关键参数。温度过低可能导致封口不牢,温度过高可能使薄膜焦化、拉丝或变脆。封切时间过短,封口可能不完整;时间过长,又可能影响速度或造成薄膜粘连。不同薄膜、不同厚度和不同设备,需要的参数并不相同。选型时可以观察设备是否具备温度控制、时间调节和压力调节功能,温控是否稳定,显示是否直观。若产品换型频繁,参数调用和调整是否方便也值得关注。试机时应使用实际薄膜和产品,记录合适的参数范围。
热收缩封口机通常与收缩炉配合使用。收缩炉的温度、风量和输送速度会影响最终收缩效果。温度偏低,薄膜收缩不充分,可能出现松弛和皱褶;温度偏高,可能破膜或使产品受热。风量循环是否均匀,关系到产品各面收缩是否一致。输送速度需要与封口速度匹配,速度过快可能导致受热不足,速度过慢可能使薄膜过度收缩。选型时应了解收缩炉的加热方式、温区数量、风机结构和保温设计。对于热敏产品,还要评估产品能否承受收缩炉温度。
热收缩封口机的速度通常以每分钟包装件数表示。采购时不能只看标称速度,还要看前端供料、后端装箱和收缩炉的匹配情况。若封口机速度高于收缩炉,产品可能在炉前堆积;若低于前端,前端可能等待。更合理的做法是计算平均产能和峰值产能,并预留一定余量。对于多品种、小批量生产,换型时间也会影响实际效率。若生产线需要联动,还应确认设备是否支持信号交互和速度同步。实际速度会受到产品形状、薄膜质量、操作熟练度和环境温度影响,试机数据更有参考意义。
热收缩封口机的封切方式包括L型封切、袖口式封切、边封等形式。不同封切方式适合不同产品和薄膜。切刀结构、刀座材质、防粘涂层和切断方式,会影响切边质量和维护频率。若切刀容易粘膜,可能需要调整温度或使用防粘措施。切刀属于易损件,选型时可以了解更换是否方便、备件供应是否稳定。对于较厚薄膜或较高速运行,切刀机构和气缸响应需要匹配。若产品封口处有异物或厚度变化,也可能影响切断效果。
输送机构决定产品能否平稳通过热收缩封口机和收缩炉。常见输送方式包括皮带、链条、网带和滚筒。不同产品对输送方式要求不同。较轻产品可能容易被气流吹动,较重产品需要更高承载能力。若产品底部不平,可能需要托板或夹具。输送速度是否可调、护栏是否便于调整、过渡是否平滑,都会影响运行稳定性。对于多规格产品,输送宽度和高度调整是否方便,也影响换型效率。若产品在封切时移动,封口位置可能偏移。
现代热收缩封口机通常采用PLC控制,配合触摸屏、温控模块、变频器和传感器。电控系统应具备清晰的操作界面、报警提示和参数存储功能。温控是否稳定,直接影响封口和收缩效果。若设备需要接入自动化产线,还要确认通讯接口、信号类型和联动逻辑。电控柜的防护等级、散热方式和布线规范,也会影响设备在粉尘、潮湿环境中的稳定性。对于多班次生产,参数权限管理可以避免误操作。选型时可以询问是否支持故障记录和产量统计。
热收缩封口机和收缩炉通常占用一定长度,选型前应测量场地尺寸,确认进料方向、出料方向、操作面和维护通道。设备周围应留出换膜、清洁和检修空间。安全防护包括防护罩、安全门、急停按钮、警示标识和过热保护等。运行中涉及高温、切刀和传动部件,操作人员应经过培训。任何防护装置都不应随意拆除。若设备靠近通道,还要注意热辐射和通风。合理的布局可以减少搬运和等待,也有助于保持生产秩序。
试机时建议准备常用产品、偏大偏小产品、不同薄膜样品和实际包装物。观察走膜是否顺畅、封口是否牢固、切边是否整齐、收缩是否均匀、产品是否受损。连续运行一段时间,记录速度、温度、报警和换膜时间。验收标准可以包括封口合格率、收缩效果、设备稳定性、噪声、能耗和换型时间。对于热敏产品,应特别关注收缩后产品状态。试机结果比单纯看宣传资料更接近实际。若条件允许,可以在接近生产节拍的情况下运行。
一是只看价格,忽略薄膜、能耗和维护成本;二是只看速度,忽略收缩炉和前后工序匹配;三是只提供一种产品,忽略未来规格变化;四是忽略薄膜材质与设备适配;五是忽略场地和维护空间;六是未试机就批量采购。热收缩封口机的选型,需要把产品、薄膜、温度、速度、输送、布局和服务放在一起考虑。建议企业先整理需求清单,再让多家供应方提供方案对比,必要时进行样品试机。这样更有利于选到适合自身包装需求的热收缩封口机。
热收缩封口机选型不是简单比较参数,而是围绕包装目标做综合判断。薄膜材质、产品尺寸、封口温度、收缩炉条件、产线速度和维护便利性都会影响使用效果。企业应结合实际产品进行试机,关注长期运行中的耗材、能耗和换型成本。通过合理选型,热收缩封口机可以更好地融入包装流程,为后续装箱、贴标和运输提供较稳定的基础。最终方案应结合现场数据、样品测试和供应方建议,避免只看单一指标。
 |
青岛市即墨区潮海街道前铺工业园2号门 |
 |
13969623955 |
 |
13969623955 |
 |
tyco_med@126.com |
 |
 |
| 扫码咨询 | 官方二维码 |

